



Aviso de segurança. A medição de espessura aplicada a caldeiras, vasos de pressão, tubulações e tanques de armazenamento serve de base para decisões de integridade estrutural reguladas pela NR-13 e pelos códigos API 570, API 653 e ASME Seção VIII Divisão 1. O laudo só tem validade quando executado por inspetor certificado em ensaios não destrutivos conforme a ABNT NBR ISO 9712 e avaliado por profissional legalmente habilitado, com o instrumento calibrado e rastreável. Nenhuma orientação desta página substitui procedimento de inspeção próprio nem análise de engenharia do ativo.
Como funciona a medição de espessura por ultrassom
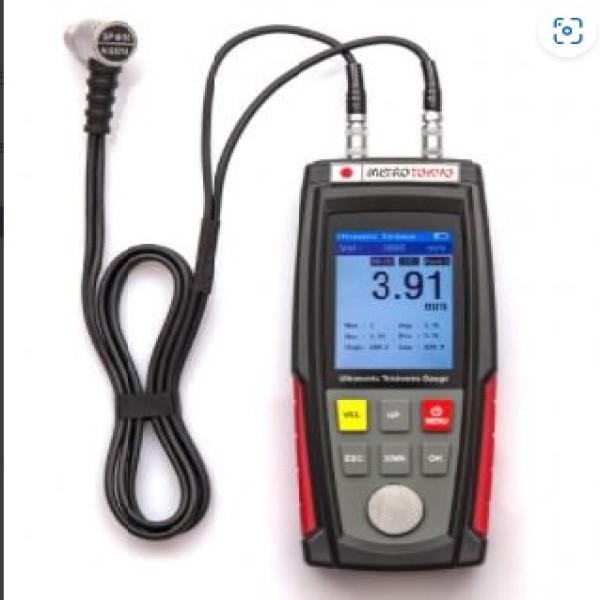
No método de pulso-eco por contato, o transdutor é acoplado à superfície com um gel que elimina o ar da interface e emite um pulso ultrassônico de curta duração. O pulso atravessa a parede, reflete na face oposta e retorna; o aparelho mede o tempo de trânsito e calcula a espessura pela relação entre metade desse tempo e a velocidade do som do material. Em aparelhos de corrosão, usa-se transdutor de duplo cristal (dual element), com um elemento emissor e outro receptor separados por uma barreira acústica e inclinados alguns graus, arranjo que melhora a detecção de fundo irregular típico de corrosão alveolar. Antes de qualquer campanha, o instrumento passa por zeragem no bloco de referência do próprio aparelho e por ajuste de velocidade — sem esses dois passos a leitura é apenas um número plausível.
Ultrassom, camada, micrométrico ou raio X: qual tecnologia especificar
A primeira decisão não é de marca, é de física. Se o objetivo é saber quanto de metal sobrou em um duto, casco ou costado corroído por dentro, a resposta é ultrassom de parede. Se o objetivo é verificar quantos micrometros de tinta foram aplicados sobre o aço, a resposta é um instrumento de camada seca — e usar um pelo outro produz laudo inválido. Quando a peça tem as duas faces acessíveis e não há corrosão interna, um paquímetro ou micrômetro externo entrega incerteza equivalente por uma fração do custo e sem depender de acoplante nem de velocidade do som. Já em laminação de chapa, filme plástico e papel, a medição é feita em linha por radiação, sem contato, integrada ao controle de processo.
| Tecnologia | Faixa típica | Acesso necessário | Norma de referência | Aplicação típica |
|---|---|---|---|---|
| Ultrassom pulso-eco, transdutor dual 5 MHz | 1 a 250 mm em aço | Somente um lado | ASTM E797 | Corrosão em tubulação, vaso, costado de tanque |
| Ultrassom eco-a-eco, elemento único | 0,15 a 25 mm em aço | Somente um lado | ASTM E797 | Parede metálica sob pintura, sem remover o revestimento |
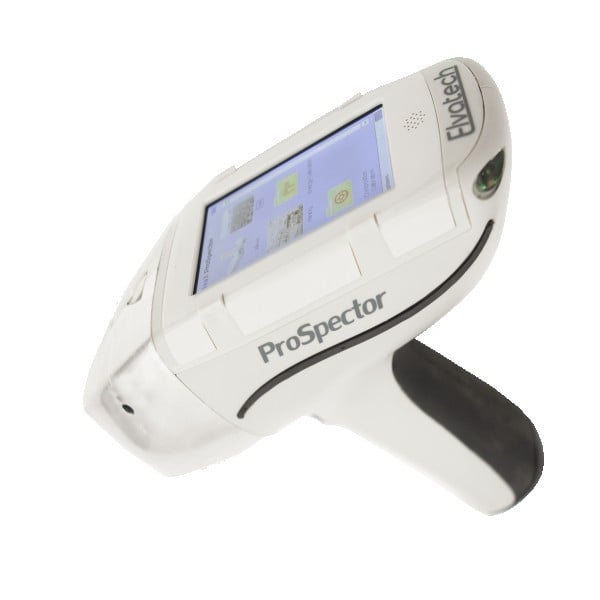
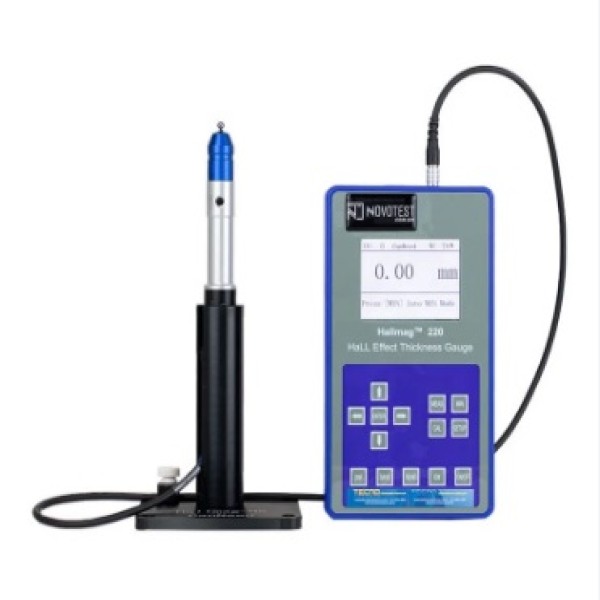
| Indução magnética (camada sobre substrato ferroso) | 0 a 1.500 µm | Somente um lado | ISO 2178 e ASTM D7091 | Espessura de película seca de tinta em estrutura de aço |
| Correntes parasitas (camada sobre não ferroso) | 0 a 1.500 µm | Somente um lado | ISO 2360 | Anodização e pintura sobre alumínio |
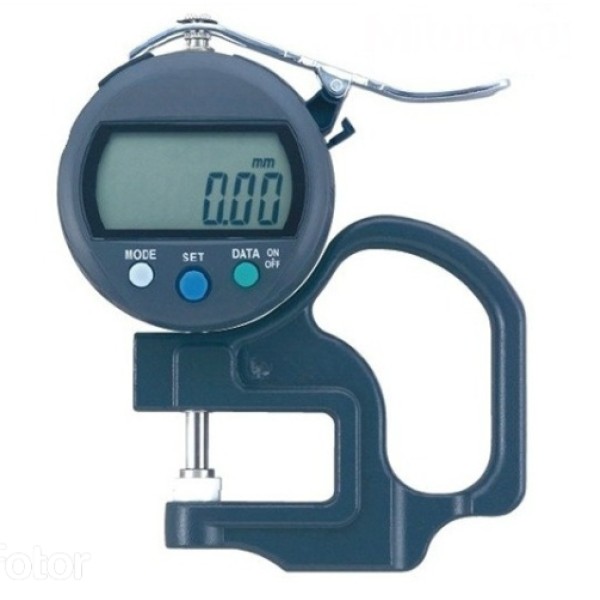
| Micrômetro externo mecânico ou digital | 0 a 300 mm | Os dois lados | ISO 3611 | Chapa, borracha, papelão e peça usinada em bancada |
| Radiação (raio X ou isótopo) em linha | Décimos de milímetro a dezenas de milímetros | Fonte e detector em lados opostos | Procedimento de processo do fabricante | Laminação de chapa, extrusão de filme e papel |
Transdutor e frequência: a escolha que define a faixa útil
O corpo do medidor pouco muda entre aplicações; o transdutor muda tudo. O dual de 5 MHz é o padrão de corrosão e cobre a maior parte dos serviços em aço carbono de 1 mm a algo em torno de 200 mm. Materiais atenuantes ou de grão grosseiro — ferro fundido, aço inoxidável austenítico fundido, compósitos e plásticos espessos — pedem frequência mais baixa, na faixa de 2,25 MHz ou menos, porque a alta frequência se dispersa e o eco de fundo desaparece. Paredes finas, abaixo de 1 mm, e chapas de precisão exigem 7,5 MHz a 10 MHz com elemento único e linha de retardo. Há ainda o fator geométrico: em tubo de pequeno diâmetro a face plana do transdutor não acopla, e é preciso sonda de contato reduzido ou face usinada ao raio do tubo. Especificar o aparelho sem informar o menor diâmetro a medir é a causa mais frequente de sonda inutilizável em campo.
- 2,25 MHz ou menos: ferro fundido, fundidos austeníticos, polímeros espessos e compósitos.
- 5 MHz dual: serviço geral de corrosão em aço carbono e inox laminado.
- 7,5 a 10 MHz elemento único: parede fina, chapa de precisão e leitura através de pintura.
- Sonda de alta temperatura: contato intermitente de poucos segundos em superfície aquecida.
- Sonda de contato reduzido: tubulação de pequeno diâmetro, solda e regiões de acesso restrito.
Velocidade do som: o erro invisível que compromete o laudo
O medidor não mede espessura, mede tempo — a espessura é um cálculo que depende da velocidade do som declarada. Se o aparelho estiver ajustado para aço carbono e a peça for de outro material, o erro é sistemático, proporcional e não aparece como leitura instável: aparece como número limpo e errado. Por isso a boa prática é levantar a velocidade real em um corpo de prova do próprio material, com espessura conhecida medida por micrômetro, em vez de confiar apenas na tabela interna do aparelho. A temperatura também desloca a leitura: como regra prática de campo, a velocidade do som em metais cai cerca de 1% a cada 55 °C de aumento, o que significa que medir uma linha a 150 °C com calibração feita à temperatura ambiente introduz erro de aproximadamente 2%. Calibração de dois pontos, em degrau fino e degrau grosso de um bloco escalonado, corrige simultaneamente o zero e a velocidade.
| Material | Velocidade longitudinal aproximada (m/s) | Efeito de medir com o aparelho ajustado em 5.900 m/s |
|---|---|---|
| Aço carbono | 5.900 | Referência de calibração |
| Aço inoxidável austenítico 304 | 5.740 | Leitura cerca de 3% maior que a espessura real |
| Alumínio | 6.320 | Leitura cerca de 7% menor que a espessura real |
| Cobre | 4.700 | Leitura cerca de 25% maior que a espessura real |
| Ferro fundido | 4.400 a 5.600 | Erro variável com a microestrutura; exige bloco do próprio lote |
| Polietileno de alta densidade | 2.340 | Leitura cerca de 2,5 vezes maior que a espessura real |
| Acrílico (PMMA) | 2.730 | Leitura cerca de 2,2 vezes maior que a espessura real |
Medição sobre pintura, superfície rugosa e alta temperatura
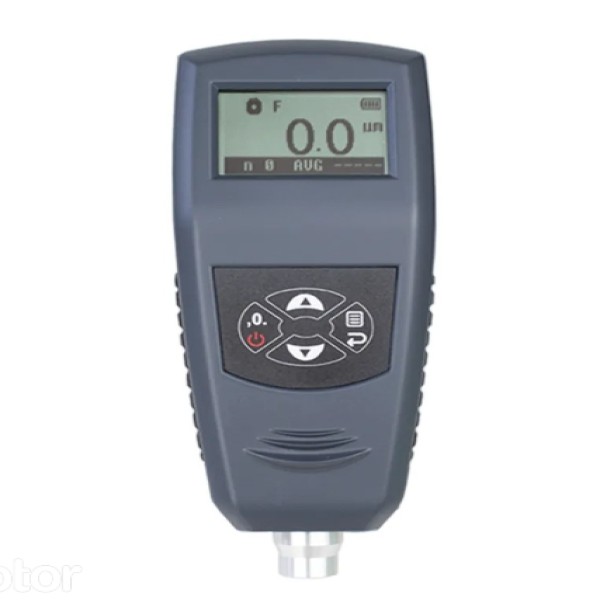
Ativo industrial raramente está limpo e frio. Em superfície pintada, um medidor convencional soma a tinta ao metal com a velocidade errada: como o som viaja em torno de 2.500 m/s na maioria das películas orgânicas contra 5.900 m/s no aço, meio milímetro de revestimento pode acrescentar mais de um milímetro de leitura falsa e mascarar perda de parede. O modo eco-a-eco resolve isso medindo o intervalo entre dois ecos consecutivos de fundo, o que descarta o trecho de tinta — é o recurso que separa um aparelho de entrada de um aparelho de inspeção real. Quando o objetivo é justamente a tinta, o instrumento correto é um medidor de camada de tinta por indução magnética, com critérios de aceitação definidos pela ISO 19840 e pela SSPC-PA 2 e método de ensaio equivalente à ABNT NBR 10443 e à ASTM D7091, que fixam quantas leituras compõem a média de cada área e qual valor individual mínimo é tolerado. Em linha quente, use acoplante de alta temperatura, mantenha o contato por poucos segundos para não aquecer o cristal e aplique a correção térmica de velocidade.
NR-13, API 570 e o plano de inspeção baseado em espessura
Em ativos pressurizados a medição não termina no número: ela alimenta o cálculo de taxa de corrosão, obtido pela diferença entre duas medições no mesmo ponto dividida pelo intervalo de tempo, e a vida remanescente, dada pela diferença entre a espessura atual e a espessura mínima requerida dividida por essa taxa. A espessura mínima vem do código de projeto — ASME B31.3 para tubulação de processo, ASME Seção VIII Divisão 1 para vasos — e a periodicidade de inspeção segue API 570, API 653 e o plano exigido pela NR-13. Isso impõe uma disciplina que o aparelho sozinho não dá: pontos de monitoramento fixos e identificados (CML), grade de leitura com registro do menor valor encontrado, e histórico rastreável por ponto. Em avaliação de degradação de equipamento em serviço, a medição de espessura costuma vir combinada a outras técnicas, como ensaio de dureza em campo com durômetro digital portátil e inspeção visual e por líquido penetrante, sempre sob responsabilidade de inspetor certificado conforme a ABNT NBR ISO 9712.
Erros de especificação e modos de falha em campo
A maioria das leituras erradas não vem de defeito do aparelho. Carepa, ferrugem solta e respingo de solda impedem o acoplamento e produzem leitura errática ou ausência de eco — a preparação com escova e lixa é parte do procedimento, não um extra. Em parede muito fina, o aparelho pode travar no segundo eco e exibir o dobro da espessura real, o chamado double bounce, erro perigoso porque o número parece conservador. Delaminação e inclusão fazem o instrumento ler metade da parede, indicando falsa perda severa. Em superfície jateada, o perfil de rugosidade medido com rugosímetro altera tanto a leitura de camada quanto a estabilidade do eco de fundo, e exige a correção prevista na ISO 19840. Por fim, o erro mais caro de todos é organizacional: medir sem identificar a coordenada do ponto, o que impede qualquer cálculo posterior de taxa de corrosão e transforma a campanha inteira em dado descartável.
O que move o preço de um medidor de espessura
Não existe preço único porque não existe um produto único. O piso do mercado é o medidor de corrosão dual de 5 MHz, com display numérico e sem memória, adequado a verificação pontual. O salto de valor acontece em três degraus: memória com datalogger e exportação de relatório; visualização de A-scan e B-scan, que permite ao inspetor validar de qual eco veio a leitura em vez de confiar cegamente no número; e o modo eco-a-eco através de pintura. Somam-se ao preço base os transdutores adicionais por faixa e geometria, a versão com proteção para área classificada, o acoplante de alta temperatura e o certificado de calibração. Um instrumento de camada seca costuma custar uma fração do ultrassônico com A-scan, por isso vale separar as duas necessidades no orçamento em vez de comprar um aparelho caro que não faz nem uma coisa nem outra bem.
- Recursos que mais elevam preço: A-scan/B-scan, eco-a-eco, datalogger com relatório e proteção para atmosfera explosiva.
- Custo recorrente esquecido: transdutor sobressalente, acoplante e recalibração anual.
- Ganho de escala: cotação de frota para várias plantas costuma incluir treinamento de operador e blocos padrão.
- Alternativa a compra: locação por campanha de parada, comum em serviços de inspeção de duas a quatro semanas.
Checklist de cotação e critérios para comparar fornecedores
Uma cotação de medidor de espessura só é comparável quando descreve a aplicação, não apenas o produto. Como qualquer instrumento de medição usado em controle de qualidade, o aparelho perde valor documental sem certificado de calibração vigente, então o certificado e a periodicidade precisam estar no orçamento desde o início, junto com a definição de quem faz a recalibração e em qual prazo de indisponibilidade. Peça também a declaração de qual transdutor acompanha o kit, qual a faixa garantida com esse transdutor específico e se o software de descarga de dados tem licença separada.
- Material e liga a medir, com velocidade do som conhecida ou corpo de prova disponível.
- Faixa de espessura mínima e máxima esperada e resolução exigida pelo procedimento.
- Temperatura da superfície no momento da medição.
- Existência, tipo e espessura aproximada do revestimento.
- Menor diâmetro de tubo e raios de curvatura de acesso.
- Ambiente: área classificada, umidade, necessidade de grau de proteção contra água e poeira.
- Necessidade de datalogger, A-scan e emissão de relatório rastreável.
- Norma ou código exigido pelo cliente final e qualificação requerida do operador.
Como a Soluções Industriais cobre este nicho
Para medidor de espessura, a plataforma reúne 3 fornecedores verificados, presentes desde 2024, além da curadoria Amplitude Industrial. 1 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 1 |
| SP | 1 |
| TODOS | 1 |
O que só a Soluções Industriais entrega neste nicho
- Demanda concentrada em dois perfis opostos: inspeção de corrosão em ativo pintado (pede eco-a-eco) e controle de pintura industrial (pede medidor de camada) — o comprador costuma pedir o aparelho errado.
- Orçamentos que chegam sem informar o material acabam superdimensionados: velocidade do som de inox, alumínio e polímero muda a faixa útil e o transdutor recomendado.
- Pedidos de parada de manutenção viram locação com mais frequência que compra, porque o pico de uso dura de duas a quatro semanas por campanha.
- Transdutor é consumível: em superfície jateada a face de desgaste vira item recorrente, e cotações sem sonda sobressalente geram parada de inspeção.
- Exigência de certificado de calibração rastreável aparece na maioria das cotações de refinaria, papel e celulose e siderurgia, com periodicidade anual.
- Compradores de área classificada filtram por proteção Ex antes de preço, o que reduz drasticamente a lista de modelos elegíveis.
- Checklist mínimo para cotar: material, faixa de espessura, temperatura da superfície, presença e espessura de revestimento, menor diâmetro de tubo e necessidade de datalogger.
Perguntas frequentes
Qual a diferença entre medidor de espessura ultrassônico e medidor de camada?
O ultrassônico mede a parede do material base — normalmente metal — pelo tempo de trânsito do som, conforme a ASTM E797, e funciona com acesso a um só lado. O medidor de camada mede apenas o revestimento aplicado sobre o substrato, por indução magnética (ISO 2178) ou correntes parasitas (ISO 2360), e trabalha na casa dos micrometros. São instrumentos distintos e não substituíveis: um informa quanto de aço restou, o outro quanto de tinta foi aplicada.
É possível medir espessura sem remover a pintura?
Sim, desde que o aparelho tenha modo eco-a-eco, que mede o intervalo entre dois ecos consecutivos da parede metálica e descarta o trecho de revestimento. Em medidores sem esse recurso a tinta é somada à leitura com a velocidade do som errada e infla o resultado, mascarando perda de parede. Para inspeção de ativo pintado, o eco-a-eco deixa de ser opcional.
Com que frequência o instrumento precisa ser calibrado?
A prática consolidada em plantas auditadas é recalibração anual em laboratório acreditado conforme a ABNT NBR ISO/IEC 17025, com verificação diária em bloco padrão antes de cada campanha. Se o instrumento sofrer queda, mudança de transdutor ou apresentar divergência no bloco de verificação, a calibração deve ser antecipada. Em inspeções sob NR-13, API 570 e API 653, o certificado vigente é condição para o laudo ser aceito.
Qual a exatidão típica de um medidor de espessura por ultrassom?
Aparelhos de corrosão trabalham com resolução de 0,01 mm e exatidão declarada na ordem de décimos de milímetro, mas o erro real de campo é dominado pela velocidade do som adotada e pela condição da superfície, não pela eletrônica. Calibrar em corpo de prova do próprio material e preparar a superfície reduzem muito mais o erro do que trocar por um modelo mais caro. Em parede muito fina ou material atenuante, a incerteza cresce e exige transdutor específico.
Dá para medir espessura de plástico, vidro e borracha?
Sim, com o ajuste correto de velocidade do som e, em geral, transdutor de frequência mais baixa, porque polímeros e elastômeros atenuam fortemente o ultrassom. A velocidade nesses materiais é muito inferior à do aço — em torno de 2.340 m/s no polietileno de alta densidade contra 5.900 m/s no aço carbono —, então usar a calibração padrão de metal gera leitura mais de duas vezes maior que a real. Para peças com as duas faces acessíveis, o micrômetro conforme ISO 3611 costuma ser mais simples e barato.
Quem pode emitir o laudo de medição de espessura?
A execução do ensaio deve ser feita por profissional qualificado e certificado em ultrassom conforme a ABNT NBR ISO 9712, no nível compatível com a atividade, e a avaliação do resultado em equipamentos abrangidos pela NR-13 cabe a profissional legalmente habilitado. O laudo precisa registrar identificação dos pontos, instrumento utilizado, número do certificado de calibração e procedimento aplicado.
Vale mais a pena comprar ou alugar o medidor?
Compra se justifica quando há rotina permanente de inspeção, plano de CML e necessidade de histórico próprio por ponto. Locação tende a ser mais eficiente em campanhas concentradas, como paradas de manutenção de duas a quatro semanas, principalmente quando o modelo exigido tem A-scan ou proteção para área classificada e ficaria ocioso o resto do ano. Em ambos os casos, confirme quem responde pela calibração vigente durante o uso.
Que informações preciso enviar para receber um orçamento preciso?
Material e liga, faixa de espessura esperada, temperatura da superfície, presença e espessura do revestimento, menor diâmetro de tubo a medir, ambiente de trabalho e necessidade de datalogger ou relatório rastreável. Informe também a norma ou o código exigido pelo cliente final, porque isso define recursos obrigatórios do aparelho e o tipo de certificado de calibração que precisa acompanhar a entrega.
Solicitar orçamento gratuito
Para obter cotações comparativas de medidor de espessura, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Instrumentação Industrial da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ASTM E797, ASTM D7091, ISO 2178, ISO 2360, ISO 19840, SSPC-PA 2, ISO 3611, ABNT NBR 10443, ABNT NBR ISO 9712, ABNT NBR ISO/IEC 17025, NR-13, API 570, API 653, ASME B31.3, ASME Seção VIII Divisão 1.