


Aviso de segurança. A medição de espessura de camada é usada para atestar conformidade de proteção anticorrosiva em estruturas metálicas, tanques e tubulações, com reflexo direto em integridade e vida útil do ativo. Laudos de inspeção de pintura e de galvanização devem ser emitidos por inspetor qualificado, com instrumento calibrado e rastreável, seguindo ABNT NBR ISO 2178, ABNT NBR ISO 2360 e ISO 19840. Em ativos sujeitos a NR-13 ou a plano de manutenção regulado, a interpretação dos resultados cabe a profissional habilitado com ART.
Tipos de medidor de camada e princípios de medição
O mercado organiza os aparelhos por princípio físico, e cada princípio só funciona sobre determinada combinação de revestimento e substrato. Confundir esse par é o erro de compra mais frequente do nicho, porque o equipamento simplesmente não indica leitura ou indica valor sem sentido. A tabela abaixo resume as opções e quando cada uma se aplica.
| Princípio / sonda | Substrato | Faixa típica | Norma de referência | Aplicação recomendada |
|---|---|---|---|---|
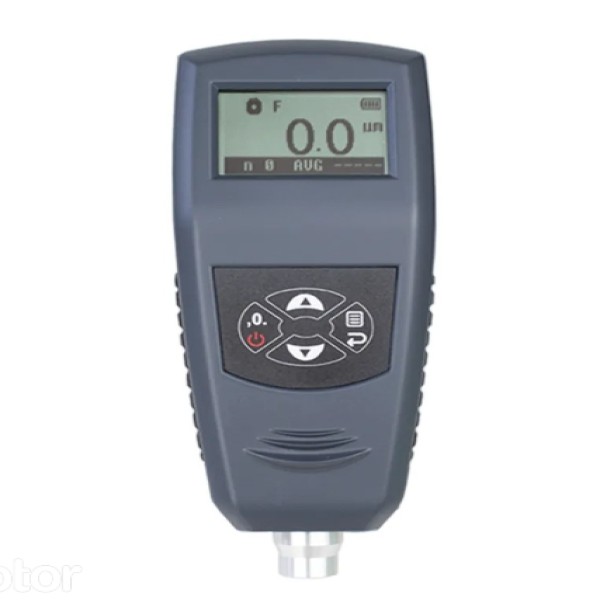
| Magnético-indutivo (F) | Aço e ferro | 0 a 1250 µm | ABNT NBR ISO 2178 | Pintura industrial, galvanização, estrutura metálica |
| Correntes parasitas (NF) | Alumínio, cobre, latão, inox austenítico | 0 a 1250 µm | ABNT NBR ISO 2360 | Anodização, esquadria, perfil e fachada em alumínio |
| Dual FN automático | Ferroso e não ferroso | 0 a 1500 µm | ABNT NBR ISO 2178 e ABNT NBR ISO 2360 | Manutenção com parque de materiais variado |
| Alta faixa (F ou FN) | Aço com revestimento espesso | até 13 mm | ABNT NBR ISO 2178 | Elastômero, borracha, revestimento de tanque |
| Ultrassom multieco | Concreto, plástico, madeira, compósito | faixa dependente do transdutor | critério do fabricante e do projeto | Piso industrial, tubulação plástica, náutica |
- Sonda F (magnético-indutiva): camadas não magnéticas — tinta, zinco, cromo, esmalte — sobre aço e ferro.
- Sonda NF (correntes parasitas): camadas não condutoras sobre alumínio, cobre, latão e inox austenítico.
- Sonda FN dual: reconhece automaticamente o substrato e alterna entre os dois métodos, indicada para planta com material misto.
- Ultrassom multieco: revestimento sobre concreto, plástico, madeira e compósitos, além de leitura de sistemas multicamadas.
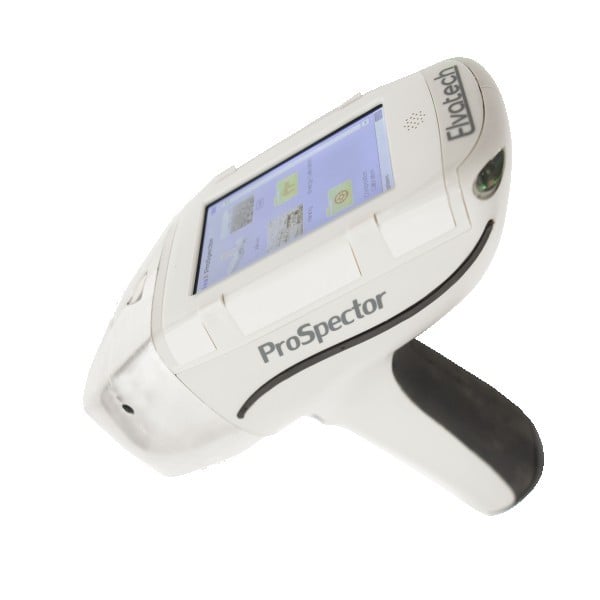
- Modelos com sonda separada por cabo: acesso a interior de tubo, canto vivo, vaso e área confinada.
Como escolher entre sonda F, NF e dual sem errar a compra
A decisão começa pelo inventário de substratos que a equipe realmente inspeciona. Se o parque é 100% aço carbono — o caso da maioria das obras de estrutura metálica e caldeiraria —, a sonda F resolve e custa menos. A sonda dual só compensa quando há alternância frequente de material na mesma rotina, porque agrega preço sem ganho onde não há alumínio. Já a sonda separada por cabo é a que salva a inspeção em geometria difícil: dentro de tubo, em flange, em recesso e em altura, onde o corpo do aparelho não encosta perpendicularmente na peça.
- Escolha sonda F quando o inspecionado é aço carbono pintado ou galvanizado, sem variação de substrato.
- Escolha sonda NF quando a base é alumínio anodizado, cobre ou inox austenítico — a sonda F não lê nesses casos.
- Escolha dual FN quando a mesma equipe alterna entre aço e alumínio no mesmo turno; evita carregar dois aparelhos e trocar calibração.
- Escolha sonda separada por cabo em vaso, tubo, área confinada e trabalho em altura, onde o acesso manda mais que a exatidão.
- Escolha ultrassom quando o substrato não é metálico — nenhuma sonda magnética ou de correntes parasitas funciona ali.
- Modelo com memória e datalogger só se compensa se você emite relatório; para conferência pontual, é custo sem retorno.
Exatidão, faixa e limites de geometria que invalidam a leitura
A exatidão declarada de um medidor de camada normalmente aparece como um percentual da leitura somado a uma parcela fixa em micrometros. Em camada fina essa parcela fixa domina o erro: numa leitura de 30 µm, um erro fixo de 2,5 µm já representa mais de 8% do valor, enquanto na mesma condição em 500 µm o efeito é desprezível. Por isso, quem controla primer fino e anodização precisa olhar a parcela fixa, não só o percentual. Além da eletrônica, três limites geométricos derrubam a confiabilidade e raramente aparecem em catálogo: raio mínimo de curvatura, espessura mínima do substrato e distância mínima de borda. Medir num tubo de diâmetro pequeno com sonda dimensionada para superfície plana, ou perto demais da aresta, gera leitura sistematicamente errada — e o operador costuma culpar o aparelho. A regra prática é calibrar sobre uma amostra do próprio material e da própria geometria, já que a permeabilidade magnética varia com a liga e o tratamento térmico do substrato. Instrumentos deste tipo entram no mesmo plano de controle metrológico de qualquer outro instrumento de medição usado na inspeção de recebimento.
- Parcela fixa de erro em µm: decisiva em camadas abaixo de 100 µm.
- Raio mínimo de curvatura: verifique antes de comprar se a rotina envolve tubo de pequeno diâmetro.
- Espessura mínima do substrato: chapa fina exige sonda específica ou calibração sobre a própria chapa.
- Distância mínima de borda: manter afastamento da aresta e de solda, ou a leitura infla.
- Temperatura da superfície: medição em peça quente após cura acelerada distorce o resultado.
- Liga e têmpera do substrato: calibre sobre amostra do mesmo lote, não sobre chapa genérica.
Calibração, ajuste e rastreabilidade: o que sustenta o laudo
Um medidor de camada sem certificado válido produz número, não evidência. A boa prática separa três operações que costumam ser confundidas: a verificação diária, feita pelo próprio operador com a placa zero e um padrão de espessura conhecida antes de começar o turno; o ajuste, que corrige o instrumento sobre o substrato real da obra; e a calibração formal, executada por laboratório com rastreabilidade à Rede Brasileira de Calibração, com emissão de certificado e declaração de incerteza. O intervalo usual de recalibração é de doze meses, mas pode ser reduzido se o aparelho sofre queda, opera em canteiro agressivo ou embasa laudo contestável. Quem trabalha sob ISO 9001 precisa documentar o critério de periodicidade, e não apenas guardar o certificado. Vale prever no orçamento o kit de padrões de espessura rastreáveis e a placa de referência, itens vendidos à parte e sem os quais a verificação intermediária não existe. A rotina se encaixa no mesmo programa de calibração de instrumentos da planta, junto com paquímetro, torquímetro e manômetro.
- Verificação diária pelo operador: placa zero mais um padrão próximo da faixa de trabalho.
- Ajuste sobre amostra do substrato real, feito no início de cada frente de serviço.
- Calibração em laboratório com rastreabilidade RBC/Inmetro e certificado com incerteza declarada.
- Recalibração típica a cada 12 meses, antecipada após queda, choque térmico ou divergência em auditoria.
- Guarde o histórico de certificados: em disputa contratual, o que vale é a cadeia de rastreabilidade na data da medição.
Critério de aceitação em pintura industrial e galvanização
Medir é a parte fácil; decidir se aprova é onde a inspeção se perde. Em aço jateado, o perfil de ancoragem faz o instrumento ler acima da espessura real de tinta seca, e a ISO 19840 estabelece como aplicar o fator de correção conforme o grau de rugosidade antes de comparar com o especificado. O critério estatístico de aceitação por área segue a SSPC-PA 2, que trabalha com um conjunto de leituras por ponto e um conjunto de pontos por área de referência, evitando que uma leitura isolada aprove ou reprove um lote inteiro. Em estrutura galvanizada por imersão a quente, o parâmetro é a espessura mínima de camada de zinco por classe de espessura da peça, definida na ABNT NBR 6323, e o critério é de média por peça combinada com valor mínimo local. Registrar a metodologia usada no relatório — norma aplicada, número de leituras, correção de rugosidade — é o que diferencia um laudo defensável de uma planilha de números soltos.
- Descontar a rugosidade conforme ISO 19840 antes de comparar com a espessura seca especificada.
- Aplicar o critério de leituras por ponto e pontos por área da SSPC-PA 2, não medir só onde parece bom.
- Em galvanização a fogo, conferir média por peça e mínimo local conforme ABNT NBR 6323.
- Espessura acima do máximo também reprova: excesso de película causa trincamento e perda de aderência.
- Registrar no relatório norma aplicada, quantidade de leituras, correção adotada e identificação do instrumento com número de certificado.
Aplicações por setor: onde o medidor de camada é exigido
O instrumento aparece em contextos bem distintos, e cada um puxa uma configuração diferente. Em pintura industrial de tanques, pontes e plataformas, o que pesa é datalogger, sonda robusta e conformidade com o esquema de pintura do contrato. Na galvanização, a rotina é de controle de processo, com alto volume de leituras rápidas por peça. Em anodização e esquadria de alumínio, entra obrigatoriamente a sonda NF e faixas finas. No setor automotivo, tanto montadoras quanto perícia veicular e vistoria cautelar usam o aparelho para identificar repintura e massa plástica em lataria — aqui contam leitura instantânea, escala em mils e portabilidade. Já em manutenção preditiva de plantas, ele entra no mesmo kit de campo de outros ensaios não destrutivos e caminha lado a lado com rotinas de análise de vibração e inspeção de integridade.
- Pintura industrial e anticorrosiva: verificação de espessura seca por demão e por esquema completo.
- Galvanização a fogo e eletrodeposição: controle de camada de zinco e de cromo em linha de produção.
- Anodização e alumínio arquitetônico: controle de camada anódica com sonda de correntes parasitas.
- Automotivo, perícia e vistoria cautelar: identificação de repintura, massa e reparo de lataria.
- Naval, offshore e óleo e gás: inspeção de revestimento em casco, convés, tanque e tubulação.
- Manutenção industrial: acompanhamento de degradação de revestimento protetivo ao longo da vida do ativo.
O que define o preço e como cotar com fornecedores
Preço de medidor de camada varia mais por configuração do que por marca. Os fatores que efetivamente movem o valor são o tipo de sonda (F simples é o piso, dual FN e alta faixa sobem), a sonda separada por cabo, a faixa de medição, a presença de memória, software e transferência de dados, o grau de proteção para uso em campo e, principalmente, o pacote de calibração: aparelho com certificado rastreável emitido na entrega custa mais que o mesmo modelo sem certificado. Some ainda o custo recorrente — recalibração anual e reposição de padrões — que muitos compradores só percebem no segundo ano. Para obra pontual, comparar a locação mensal com certificado vigente contra a compra costuma inverter a decisão. Ao pedir orçamento, quanto mais completa a descrição, menos rodadas de e-mail e mais comparável fica a proposta.
| Fator | Efeito no preço | Quando vale pagar |
|---|---|---|
| Sonda dual FN | Aumenta em relação à sonda F simples | Parque com aço e alumínio na mesma rotina |
| Sonda separada por cabo | Aumenta | Tubo, vaso, área confinada e trabalho em altura |
| Alta faixa (milímetros) | Aumenta bastante | Revestimento espesso, elastômero e borracha |
| Memória e datalogger | Aumenta | Emissão recorrente de laudo e rastreio por ponto |
| Certificado rastreável na entrega | Aumenta o valor inicial | Sempre que o dado embasa aceitação contratual |
| Kit de padrões e placa zero | Custo adicional, muitas vezes à parte | Obrigatório para verificação intermediária diária |
| Recalibração anual | Custo recorrente, não do equipamento | Todo instrumento sob sistema de qualidade |
| Locação mensal | Substitui o investimento de compra | Obra pontual ou pico de demanda de inspeção |
- Substrato a medir: ferroso, não ferroso, ambos ou não metálico.
- Faixa de medição necessária em µm e menor espessura que precisa ser controlada.
- Tipo de sonda: integrada ou separada por cabo, e geometria das peças (raio mínimo, chapa fina).
- Norma exigida em contrato: ABNT NBR ISO 2178, ABNT NBR ISO 2360, ISO 19840, SSPC-PA 2 ou ABNT NBR 6323.
- Necessidade de memória, datalogger e emissão de relatório de inspeção.
- Certificado de calibração rastreável na entrega e kit de padrões incluso ou à parte.
- Quantidade de aparelhos, prazo de entrega, garantia e disponibilidade de assistência e recalibração no Brasil.
- Regime desejado: compra, locação mensal ou comodato para obra de duração determinada.
O que só a Soluções Industriais entrega neste nicho
- Comparação lado a lado de faixa de medição, tipo de sonda e exatidão declarada entre fornecedores, antes de fechar a compra.
- Checklist de cotação pronto: base metálica ou não metálica, faixa em micrometros, tipo de sonda, necessidade de datalogger e certificado rastreável.
- Distinção prática entre aparelho de conferência de campo e instrumento apto a emitir laudo de inspeção com rastreabilidade RBC.
- Levantamento de fornecedores que oferecem locação mensal com certificado vigente, alternativa ao investimento em compra mais calibração anual.
- Orientação sobre custo recorrente esquecido no orçamento: kit de padrões, placa zero e recalibração periódica.
- Mapeamento de quando o ultrassom multieco substitui a sonda magnética, em camada sobre concreto, plástico ou madeira.
- Alerta sobre limites de geometria — raio mínimo, espessura mínima do substrato e distância de borda — que invalidam leituras em tubo fino e perfil estreito.
Perguntas frequentes
O medidor de camada funciona sobre qualquer superfície?
Não. As sondas magnético-indutivas da ABNT NBR ISO 2178 só leem revestimento não magnético sobre base ferrosa, e as de correntes parasitas da ABNT NBR ISO 2360 exigem base metálica não ferrosa. Para camada sobre concreto, plástico, madeira ou compósito é preciso ultrassom multieco. Verifique o substrato antes de fechar a compra, porque a sonda errada simplesmente não indica leitura válida.
Preciso de certificado de calibração para usar o aparelho em obra?
Se a medição embasa aceitação de serviço, laudo de inspeção ou auditoria de sistema de qualidade, sim. O certificado deve ter rastreabilidade à Rede Brasileira de Calibração e declarar a incerteza. Sem isso, a leitura é apenas indicativa e pode ser contestada pelo contratante.
Com que frequência devo recalibrar o medidor de camada?
O intervalo mais comum é de doze meses, mas a periodicidade precisa ser definida pelo próprio sistema de gestão da empresa, considerando frequência de uso, agressividade do ambiente e criticidade do laudo. Recalibre imediatamente após queda, choque térmico ou divergência detectada na verificação diária com padrão.
Por que a leitura em aço jateado sai maior que a espessura real de tinta?
Porque o perfil de rugosidade da superfície jateada faz a sonda incluir parte do vale do perfil na medida. A ISO 19840 trata exatamente disso, definindo o fator de correção a ser subtraído conforme o grau de rugosidade antes de comparar com a espessura seca especificada. Ignorar essa correção reprova pintura conforme ou aprova pintura abaixo do mínimo.
Quantas leituras são necessárias para aprovar uma área pintada?
O critério mais usado é o da SSPC-PA 2, que trabalha com um conjunto de leituras por ponto e um conjunto de pontos por área de referência, em vez de uma medida isolada. A quantidade exata depende da área da estrutura e deve estar definida no plano de inspeção do contrato. O relatório precisa registrar quantas leituras foram feitas e onde.
Vale mais a pena comprar ou alugar um medidor de camada?
Para uso recorrente em rotina de inspeção, a compra se paga, mesmo somando recalibração anual e kit de padrões. Para obra pontual, comissionamento ou pico de demanda, a locação mensal com certificado vigente costuma sair mais barata e transfere a responsabilidade da calibração ao locador. Compare o custo total no período do contrato, não só o valor do aparelho.
O que muda entre um modelo de sonda integrada e um de sonda separada por cabo?
A sonda integrada é mais compacta e barata, adequada a superfície plana e acessível. A separada por cabo permite medir dentro de tubo, em flange, em recesso e em posição de difícil alcance, mantendo o display na mão do operador. Em vaso, área confinada e trabalho em altura, o acesso costuma pesar mais na decisão que a diferença de exatidão.
Que informações devo enviar ao fornecedor para receber um orçamento comparável?
Informe o substrato (ferroso, não ferroso ou ambos), a faixa em micrometros, a menor espessura a controlar, o tipo de sonda desejado, a geometria das peças, a norma exigida em contrato, se precisa de memória e datalogger e se o certificado rastreável deve vir na entrega. Indique também quantidade, prazo e se há interesse em locação. Com esses dados as propostas ficam diretamente comparáveis.
O aparelho serve para verificar espessura de galvanização a fogo?
Sim, com sonda F, e é uma das aplicações mais frequentes. O parâmetro de aceitação é a espessura mínima de camada de zinco por classe de espessura da peça, conforme a ABNT NBR 6323, avaliada como média por peça combinada com o valor mínimo local. Meça em pontos distribuídos e evite arestas e regiões de solda.
Solicitar orçamento gratuito
Para obter cotações comparativas de medidor de camada, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Instrumentação Industrial da Soluções Industriais. Última revisão: 22 de agosto de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: ABNT NBR ISO 2178, ABNT NBR ISO 2360, ISO 19840, SSPC-PA 2, ABNT NBR 6323, ISO 9001, NR-13.